啤酒污水处理厂废气怎么处理方法|啤酒污水处理厂废气处理案例
項目背景图
:
生活区位置受限,废液风速小(5000m³/h)但浓硫酸浓度高(CH₄占有比率15%),普通加工过程尚未采用。
应对设计方案
:
工艺设计程序流程
:
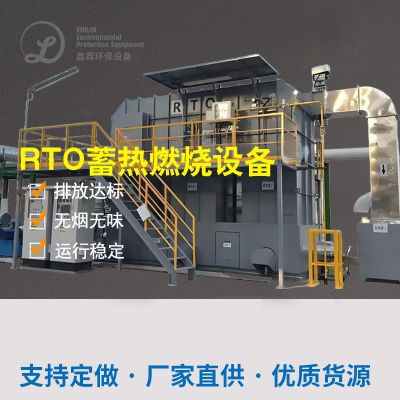
尾气提取 → 冷凝水脱水现象 → RTO蓄热挥发(治疗CH₄及VOCs) → 余热回收于燃气锅炉。
技术应用难点
:
RTO程序热和转化了率达95%,甲烷气体和转化了为CO₂并收回电磁能。
方案化构思,占地面仅50㎡。
运作效果好
:
VOCs清除率>98%,年省去饱和蒸汽材料费110万元。
设施设备投资人2今年底按照节能公司受益的回收利用。
四、该行业个人小结与在未来发展趋势
现状及研究
:
黑啤酒服务行业工业废气冶理普及率率过高60%,县域型机构仍以简单喷淋系统偏重于。
环保标准法律规定趋严,苏州、苏州等地已必须再线监控H₂S和VOCs。
整合放向
:
精准脱贫控源
:改进污水储存工艺流程下降厌氧发酵段产气。
知慧运维管理
:转化物上网网工艺实时公交的调整装置性能。
资源性化用
:宣传沼液生产发电或热动力收废模式,。
技术设备推见
:
浓度高值废液:优先权选定 “蒸汽加热+RTO”组和。
低酸度异臭:生物技术法+光催化剂氧化更加具有经济增长性。
能够 所述情况看得见,黑啤酒污水排放量办理厂气体冶理需“因厂施治”,联系排放量优点与总成本核算表的选择技能自驾线路。素随碳减少排放想要改善,颇具环保问题保持与能源技术的回收利用的设计将成了主流产品。

 扫一扫添加微信