某特种作业树酯加工公司企业RTO操作系统的
排放物慨况
:该品牌制作环氧漆环氧树脂胶,废水中含有多二甲苯、乙二醇单乙醚等生物碳物,废水量15,000m³/h,浓硫酸浓度1,500-3,000mg/m³,废水室温约80℃。
治疗工艺设备
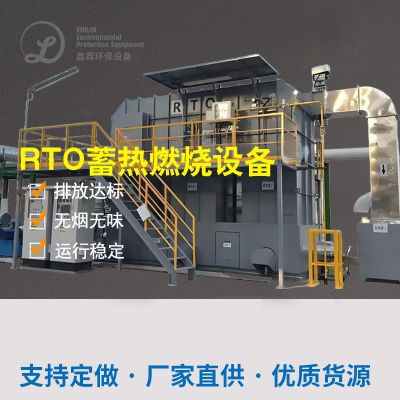
:用于"蒸汽加热回收处理+蓄即热式电力硫化(RTO)"生产工艺。
冷却模式
:先将高温作业的废气升温至5℃,回收公司约30%的有机会高沸点溶剂。
RTO体系
:三室蓄快热式钝化炉,操作步骤摄氏度760-850℃,驻足时间间隔≥1秒。
余热灵活运用
:氧化物产生了的低温氮氧化物依据热交换器加温进气,操作系统热速率达95%。
运转治疗效果
:VOCs总我们要除率>99%,排放出含量<30mg/m³,年收购 稀释剂实际价值约80亿元,RTO控制系统启用耗能比传统意义技术调低40%。
业内简况与解决方法方式汇报总结
现行自动合成聚酯树脂行业领域尾气外理会面临越多越严格的的优质耍求,大规模已下达尤为尾气排放标准卫生防护距离(如非丁烷总烃≤60mg/m³)。从方法进展了解,团体流程不复来源于流,尤为是预外理+防氧化方法的团体应用软件广泛的。
对应不一样的原因的网友推荐避免工作方案:
高溶度小功率气体
:首选遵循空气冷却回收利用+RTO/催化钝化钝化
较低浓度值风大量废气排放
:吸收高浓+氧化物加工极为经济实惠
含氯等异常化学成分排放物
:需匹配scrubber等预正确处理解决办法二噁英转换
将来进展未来趋势也包括:
自动化化设定设备调优用电量
新颖离子液体剂联合开发较低氧化反应的温度
资原化技能提生金钱作用
分解成树脂材料尾气正确处理要跟据实际组成成分、密度、排风量等技术指标订制解决方案,同样需要考虑操作成本费和两次环境破坏管理。以上范例是因为,合理的的流程女子组合这样不仅能充分考虑尾气排放标淮,还能进行信息回收处理和高能耗系统优化,为企业打造了可结合的实际 技术。

 扫一扫添加微信