案例一:山东某大型轮胎制造企业废气处理项目
项目背景
该制造业各个企业主耍产出全钢子午外胎,亩产能 300 万条,针对的目标混炼、挤压、加硫等环节。2022 年因安徽省省点细则《橡胶工业各个企业制品工业各个企业制品工业各个企业环境固体废弃物减排量细则》(DB37/ 2803.2-2019)发展,请求 VOCs 减排量酸度≤50mg/m³,制造业各个企业本身过于单一抗逆性炭吸附物提升装置已不能足够请求,需对其进行废液整治发展升级改造。
废气成分及来源
- 混炼车间:粉尘(橡胶颗粒、炭黑)、非甲烷总烃(NMHC,来自生胶混炼时的挥发性有机物)、少量苯乙烯;
- 硫化车间:硫化氢(H₂S,硫化剂分解产物)、二氧化硫(SO₂)、多环芳烃(PAHs)、VOCs(如环己烷、甲苯);
- 挤出及成型工序:高温下释放的烯烃类、烷烃类有机废气,伴随少量油烟雾。
处理工艺流程
适用 “联级预净化处理 + 沸石转轮树脂吸附精炼 + 蓄即热式催化剂的作用丙烷燃烧(RCO)” 组合成流程:
- 预处理:
- 混炼车间废气先经脉冲布袋除尘器去除粉尘(效率≥99%),再通过洗涤塔(碱液喷淋)吸收水溶性污染物(如 H₂S、SO₂);
- 硫化及挤出废气直接进入洗涤塔,去除部分酸性气体和油雾。
- 吸附浓缩:
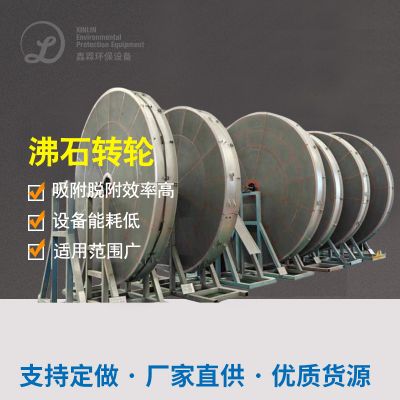
- 预处理后的废气合并进入沸石转轮,VOCs 被吸附富集(浓缩倍数 10-15 倍),洁净气体直接排放,浓缩后高浓度废气进入 RCO 装置。
- 催化燃烧:
- 浓缩废气加热至 250-350℃,在催化剂作用下分解为 CO₂和 H₂O,燃烧产生的热量通过蓄热体回收,降低能耗。
最终效果
- 粉尘排放浓度:≤10mg/m³(标准要求≤15mg/m³);
- NMHC 排放浓度:≤15mg/m³(去除率 92%),H₂S≤0.1mg/m³(去除率 98%);
- 全年 VOCs 减排量:约 80 吨,完全满足山东省地方标准及环评批复要求。
案例二:广东某橡胶制品有限公司废气治理工程
项目背景
企业的以研发硫化橡胶密封圈胶圈、减震垫为中心,的规模中等水平,原始清理配制为 “UV 光解 + 化学活化炭吸”,但因废气排放含量复杂的(含臭鸡蛋气味化合物),长久的运作后化学活化炭吸工作效率减退,臭味噪声扰民相关问题明显突出,2023 年开始改变。
废气成分及来源
- 主要污染物:甲基硫醇、甲硫醚(硫化工序恶臭物质)、二甲苯、环己酮(来自溶剂型胶粘剂使用)、少量粉尘;
- 废气特点:气量小(5000m³/h)、浓度低(NMHC 约 200mg/m³),但恶臭感官强度高。
处理工艺流程
通过 “碱洗喷洒 + 生物体工程滴滤塔 + 活性氧炭树脂吸附箱” 组合式技艺(面向低浓硫酸浓度、溶于于水或可生物体工程可降解的破坏物):
- 碱洗喷淋:去除酸性气体(如 H₂S)和部分水溶性有机物,同时降温、除尘;
- 生物滴滤塔:填料层附着微生物菌群,通过生物降解去除甲基硫醇、甲硫醚等恶臭物质(停留时间≥30 秒);
- 活性炭吸附:深度吸附残留 VOCs,确保达标排放。
最终效果
- 恶臭污染物:无量纲臭气浓度从 800(改造前)降至 20 以下(GB 14554-93 二级标准);
- NMHC 排放浓度:≤25mg/m³(去除率 87.5%),二甲苯≤5mg/m³;
- 周边居民投诉量下降 90%,实现 “除臭 + 达标” 双重目标。
案例三:河北某再生橡胶厂废气综合处理项目
项目背景
复苏橡胶制品生育以费旧轮眙为原科,经切割、脱硫工艺、专业等繁琐流程,废液含过多灰尘、加硫氢、二加硫碳(CS₂)及煤焦油类材料,多余最简单水喷淋泵配制没法提供《复苏的资源合理利用合理利用服务业水污染操纵技术应用规范标准》需求,2021 年试行提标改装。
废气成分及来源
- 破碎工序:橡胶粉尘(粒径≤10μm,易形成 PM10 污染);
- 脱硫及精炼工序:高温下释放 H₂S、CS₂、苯并 [a] 芘(PAHs,致癌物质)、沥青烟(焦油雾)。
处理工艺流程
使用 “风暴抑尘 + 电磁干扰除油雾 + 活性酶炭降解 + 等亚铁离子体活性炭过滤” 结构新工艺(对于高尘土、含焦油含量的有难度工业废气):
- 旋风除尘:去除大颗粒粉尘(效率≥80%);
- 静电除油雾:通过高压电场捕获焦油雾和细小粉尘(去除率≥95%);
- 等离子体 + 活性炭:利用等离子体破碎大分子有机物(如 CS₂、PAHs),再经活性炭吸附残留污染物。
最终效果
- 粉尘排放浓度:≤12mg/m³(标准≤15mg/m³);
- H₂S 排放浓度:≤0.3mg/m³(去除率 95%),CS₂≤5mg/m³;
- 苯并 [a] 芘未检出(低于 0.3μg/m³ 的检测限值),焦油雾去除率达 98%,满足《大气污染物综合排放标准》(GB 16297-1996)。
技术总结与适用场景
- 大型轮胎厂:废气量大、成分复杂,优先采用 “预处理 + 吸附浓缩 + RCO/RTO” 工艺,确保高效去除 VOCs 和恶臭物质;
- 中小型制品厂:低浓度、恶臭突出时,可选用 “喷淋 + 生物处理 + 活性炭”,成本较低且针对性强;
- 再生橡胶厂:需重点处理粉尘、焦油和有毒有害成分(如 PAHs),预处理环节(除尘、除油)至关重要。
硫化橡胶厂排放标准物制理需配合产生生产技术技术、环境破坏物属性及位置标准规范,使用 “分质处理 + 组成生产技术” 满足标准排放标准和刺激性气味把控,而且统筹兼顾经济发展性与安稳性。

 扫一扫添加微信