典型案例一:浙江扬州某石油化工行业化工行业厂 VOCs 尾气治理工程
业务背景图案
杭州长沙某石化厂化工机械厂重要种植制造石油气树酯、高沸点氮化合物质溶剂油等设备,总产量能 30 万吨级。在种植制造流程中,作用釜给料、高沸点氮化合物质溶剂萃取回收处理、储槽深吸气阀等方式会尾气产生过多析出性氮化合物质物(VOCs),重要组成为苯、甲苯、二甲苯、非甲烷气体总烃等,尾气具有着氧化还原电位高(3000-5000mg/m³)、风速大(50000m³/h)、可燃性易爆的亮点。跟着《析出性氮化合物质物尾气产生标淮》(DB32/4041-2021)的推行,当地的条件企业公司 VOCs 尾气产生氧化还原电位≤60mg/m³,厂界无组织安排尾气产生≤2.0mg/m³,而该厂和原有的灵活性炭包吸附剂物仪器因不断执行吸附剂物学习效率骤降,会导致尾气产生超量,面对干净处罚风险性,且刺鼻味道邻居扰民故障重点,急用持续工程建筑。
顶目印刷废气成分来源于
- 反应釜废气:聚合反应过程中未完全反应的溶剂(苯系物)随尾气排放;
- 蒸馏废气:溶剂蒸馏回收时,高温下低沸点 VOCs 挥发;
- 储罐呼吸气:溶剂储罐因温度变化产生的 “小呼吸” 排放,以及卸料时的 “大呼吸” 排放;
- 装车废气:槽车装卸溶剂时的无组织挥发。
操作具体流程具体流程
- 预处理系统:
- 对各废气排放点进行密闭收集,反应釜、蒸馏塔采用管道直连,储罐呼吸阀连接氮封 + 冷凝回收装置,减少无组织排放;
- 废气先经冷凝机组(-10℃)预冷,回收 70% 以上的高浓度溶剂(液态回用于生产),降低后续处理负荷。
- 核心处理系统:
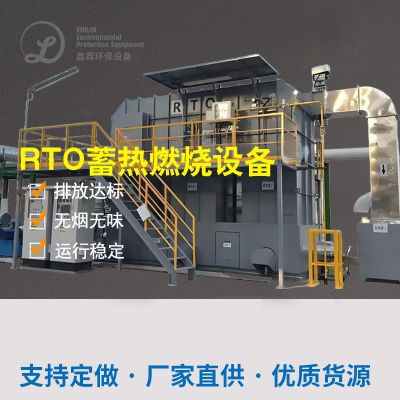
- 采用 “蓄热式热力氧化炉(RTO)”,预处理后的废气(浓度降至 800-1000mg/m³)通过风机送入 RTO 燃烧室,在 780℃高温下氧化分解为 CO₂和 H₂O,净化效率≥99%;
- RTO 配备陶瓷蓄热体,热回收效率达 95%,降低能耗(仅启动时需补充少量天然气)。
- 后处理系统:
- 氧化后的高温尾气经换热器降温后排放,同时设置在线监测仪(VOCs、温度、压力),数据实时上传环保平台。
既定特效
- 排放达标:经第三方检测,VOCs 排放浓度稳定在 20-30mg/m³,低于地方标准 60mg/m³,非甲烷总烃去除率 99.2%;
- 资源回收:年回收溶剂约 2000 吨,直接经济效益超 800 万元;
- 环境改善:厂界异味值从原有的 2000(无量纲)降至 20 以下,周边居民投诉归零;
- 节能降耗:RTO 系统运行能耗较传统焚烧炉降低 60%,年节约天然气约 50 万立方米。
范例二:上海宁波某药业矿业厂耐酸碱废气排放 + VOCs 混合法工作的项目
新项目题材
浙江省南京某制药业化工公司厂以转化成物料药来源于,工作的过程中涵盖灼伤性响应、充分溶液淬取等工艺程序,烟粉尘重要为呈弱酸性烟粉尘(HCl、磷酸雾)、偏碱烟粉尘(NH₃)及 VOCs(甲醇、二氯丁烷),具材料非常复杂、灼伤性强、油漆味难闻的的特色。原处里基础设施为单个碱洗塔,仅能出掉部位呈弱酸性废气,VOCs 和氢氧化钠无集体尾气排放较为严重,致使厂界 NH₃浓度值超量(标准≤1.5mg/m³,亲测 2.8mg/m³),且设施管路因灼伤过于频繁地泄密,长期存在很安全风险。
投资项目废气排放化学成分的材料主要来源
- 酸性废气:盐酸、硫酸投料及反应过程中挥发的 HCl、SO₃气体;
- 碱性废气:氨解反应、调节 pH 值时过量的 NH₃挥发;
- VOCs:有机溶剂(甲醇、二氯甲烷)在萃取、离心、干燥环节的挥发。
进行处理生产技术标准流程
- 分质收集系统:
- 酸性废气、碱性废气、VOCs 废气分管道收集,避免酸碱中和产生结晶堵塞管道;
- 高浓度 VOCs 废气(如离心干燥废气)先经冷凝回收,低浓度废气汇入主处理系统。
- 多级处理系统:
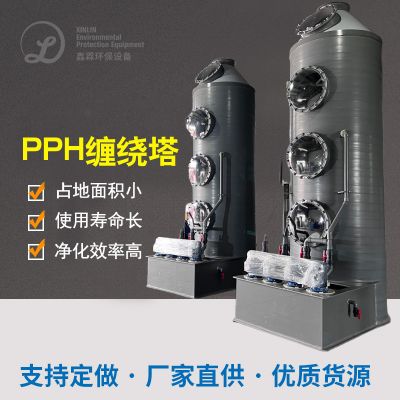
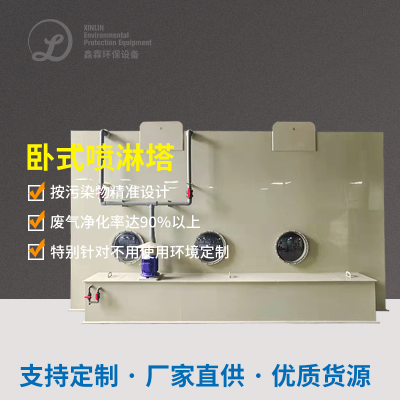
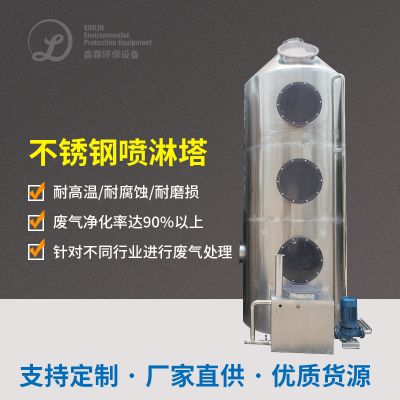
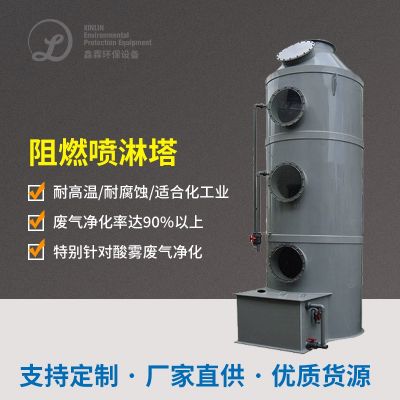
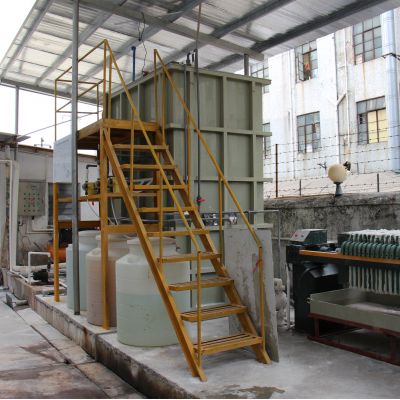
- 一级碱洗塔:处理酸性废气,采用 NaOH 溶液喷淋,去除 HCl、硫酸雾,效率≥95%;
- 二级酸洗塔:处理碱性废气,采用稀硫酸喷淋,去除 NH₃,效率≥90%;
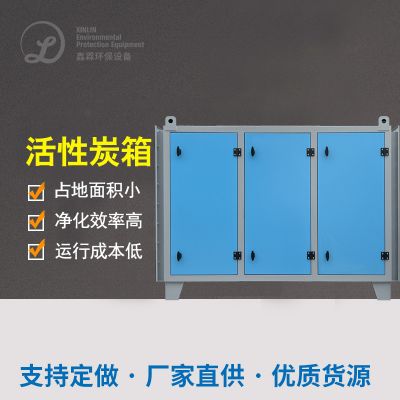
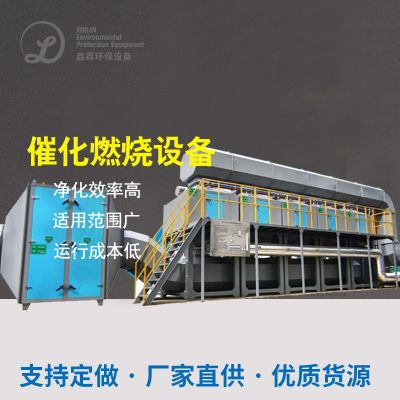
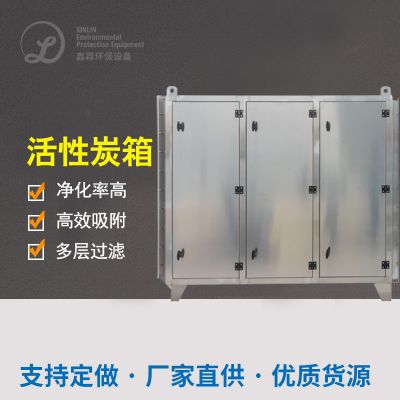
- 三级活性炭吸附 + 催化燃烧(CO):酸碱中和后的废气经除雾器干燥,进入活性炭吸附箱(蜂窝状活性炭,碘值≥800mg/g),吸附 VOCs 后达标排放;当活性炭饱和时,切换至另一套吸附箱,饱和活性炭通过 180℃热风脱附,脱附废气进入 CO 炉(250℃催化氧化),分解为 CO₂和 H₂O,总净化效率≥98%。
- 防腐措施:
- 塔体采用 PP+HFRP 复合材质,管道内衬聚四氟乙烯,喷淋泵叶轮使用陶瓷材料,解决腐蚀问题。
最后使用效果
- 多污染物去除:HCl、硫酸雾排放浓度<5mg/m³(标准≤30mg/m³),NH₃<1.0mg/m³(标准≤15mg/m³),VOCs<15mg/m³(标准≤50mg/m³),全部达标;
- 设备稳定:防腐改造后,管道泄漏频率从每月 3 次降至每年 1 次,维护成本下降 70%;
- 异味控制:厂界异味强度从 4 级(明显异味)降至 1 级(极弱异味),周边居民满意度提升。
案例库三:兰州新乡市某有机肥纸业厂挥发酚有机废气办理创业项目
建设项目历史背景
贵州新乡市某硫酸钾肥化工新材料厂每年生产的车用尿素溶液 50 亿吨,在车用尿素溶液自动合成、造粒及氨水贮罐卸料流程中,大量 NH₃废气排污无安排排污,引致厂内附近氯气溶度超出标准单位单位(厂界标准单位单位≤1.5mg/m³,测量最高的人达 5.2mg/m³),不单单腐蚀不锈钢系统,还对农耕地园艺作物和城市居民健康生活会导致影响到。日本健康个部门规定要求商家期限源头治理,为了保证氨排污要求《臭味废弃物物排污标准单位单位》(GB14554-93)。
好项目有机废气物化学成分的材料起源
- 尿素造粒塔:高温造粒时,未冷凝的 NH₃随水蒸气挥发;
- 氨水储罐:卸料时储罐压力波动,导致 NH₃气体溢出;
- 反应釜尾气:尿素合成反应中过量的 NH₃未完全回收。
补救鑫霖环保方案
- 密闭收集 + 负压引风:
- 对造粒塔顶部排气口、氨水储罐呼吸阀、反应釜尾气口安装集气罩并密闭,通过风机形成负压(-500Pa),将废气引入处理系统。
- 酸洗吸收 + 循环利用:
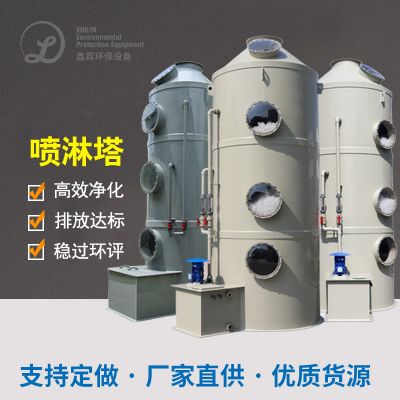
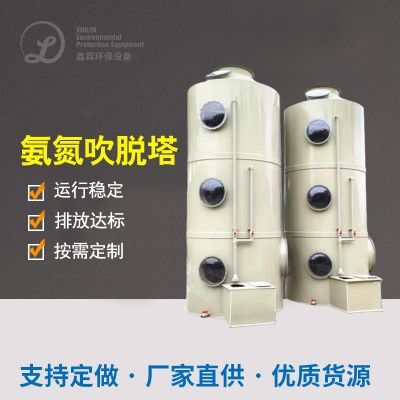
- 采用 “填料式酸洗塔”,吸收剂为 20% 稀硫酸溶液,NH₃与硫酸反应生成硫酸铵((NH₄)₂SO₄):
2NHa^+Ha^SOa^→(NHa^)a^SOa^
- 塔内设置鲍尔环填料,增大气液接触面积,吸收效率≥98%;
- 生成的硫酸铵溶液浓度达 30% 时,泵入蒸发结晶装置,干燥后作为化肥副产品出售。
- 尾气处理:
- 酸洗塔尾气经除雾器去除雾滴后,接入活性炭吸附装置,进一步去除微量氨气,确保达标排放。
终结疗效
- 氨去除率:系统运行后,NH₃排放浓度<0.5mg/m³,远低于厂界标准 1.5mg/m³,总去除效率 99.2%;
- 资源回收:年回收硫酸铵约 800 吨,创造产值 120 万元,实现 “以废治废”;
- 环境效益:厂区周边氨气异味完全消除,设备腐蚀情况显著改善,管道使用寿命延长 3 年以上。

 扫一扫添加微信